联系人:孙经理
电 话:0515-88318161
商务专机:15205108161
传 真:0515-88318161
邮 箱:kezhehuanbao@163.com
网 址:www.kezehb.com
地 址:江苏省盐城市华邦东厦1501
砂石选粉机未来发展趋势是什么?智能化技术如何应用?
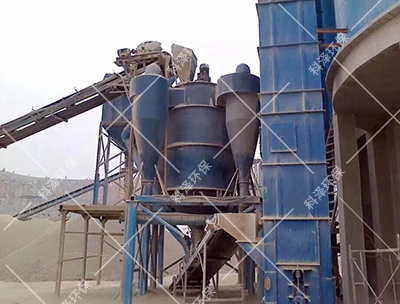
随着建筑行业、基础设施建设以及机制砂行业不断发展,市场对砂石骨料质量、生产效率以及环保要求越来越高。砂石选粉机作为机制砂生产线中的关键设备,主要用于控制砂石颗粒级配、分离多余粉料、提高成品砂质量,其性能直接影响生产线效率和产品竞争力。
传统砂石选粉机主要依靠机械结构和人工调整参数完成分级工作,而随着智能制造技术的发展,未来砂石选粉机将向节能化、智能化和环保化方向升级。通过自动控制、数据监测、智能调节等技术应用,设备运行稳定性和生产管理水平将得到进一步提升。
一、砂石选粉机未来发展趋势有哪些?
1. 向节能方向发展
降低能源消耗是砂石行业未来发展的重要方向。
传统选粉设备在运行过程中,需要依靠风机、转子等部件持续工作,如果参数调整不合理,容易造成能源浪费。
未来砂石选粉机厂家将通过优化设备结构,提高分级效率,降低运行阻力。
主要优化方向包括:
改进转子结构;
优化气流通道;
降低设备内部阻力;
提高粉料分离效率。
通过减少无效能耗,使设备在相同产量下消耗更少能源,提高企业经济效益。
同时,部分设备会结合变频控制技术,根据生产需求自动调整电机转速,避免设备长期高负荷运行。
2. 向大型化、高产能方向发展
随着大型砂石生产基地不断增加,企业对于设备处理能力要求越来越高。
未来砂石选粉机将朝着大型化方向发展,提高单机处理能力。
大型化设备具有:
生产效率更高;
减少设备数量;
降低维护成本;
节省生产空间。
对于大型机制砂生产线来说,高产能选粉机能够满足连续化、大规模生产需求,提高整体生产效率。
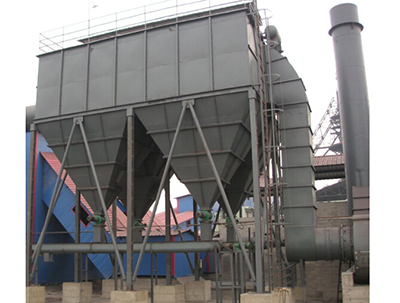
3. 向环保化方向发展
环保要求不断提高,砂石行业对粉尘控制和绿色生产提出了更高要求。
未来砂石选粉机将在环保方面进一步升级。
主要包括:
提高设备密封性能;
减少粉尘外泄;
优化除尘系统;
降低运行噪音。
通过环保设计,可以改善生产现场环境,同时满足绿色矿山建设要求。
4. 向智能化方向升级
智能化将成为砂石选粉机未来发展的核心趋势。
传统设备需要人工观察运行状态,并根据经验调整参数,存在响应速度慢、调整精度不足等问题。
智能化选粉机能够通过传感器、控制系统和数据分析技术,实现自动监测和自动调节,提高设备运行水平。
二、智能化技术如何应用于砂石选粉机?
1. 智能传感监测系统
智能传感技术是实现设备自动化管理的重要基础。
通过安装各种传感器,可以实时采集设备运行数据。
例如:
电机电流;
转子转速;
设备振动;
温度变化;
风量压力;
成品细度。
这些数据会传输到控制系统,帮助工作人员实时了解设备状态。
当设备出现异常时,例如振动过大、温度升高等情况,系统可以提前报警,减少突发故障。
2. 自动调节控制系统
智能控制系统可以根据生产需求自动调整设备参数。
例如:
当检测到成品砂细度发生变化时,系统可以自动调整:
转子转速;
风机风量;
分级参数。
无需人工频繁操作,即可保持产品质量稳定。
这种自动调节方式能够降低人为因素影响,提高生产一致性。
3. PLC与工业控制系统结合
现代砂石选粉机可以通过PLC控制系统实现自动化运行。
PLC系统能够控制:
电机启停;
转速调整;
风量控制;
故障报警。
同时,设备可以与生产线其他设备联动,实现整个砂石生产流程自动控制。
例如:
根据破碎设备产量变化,自动调整选粉机运行参数,使整个生产系统保持协调运行。
4. 数据分析与智能维护
未来砂石选粉机不仅能够控制设备运行,还能够通过数据分析预测设备状态。
通过长期采集运行数据,系统可以分析:
部件磨损趋势;
能耗变化;
故障规律。
提前判断设备是否需要维护。
例如:
当系统检测到轴承振动逐渐增加时,可以提醒工作人员提前检查,避免设备突然停机。
这种预测性维护方式,可以减少维修成本,提高设备利用率。
5. 远程监控技术应用
随着工业互联网发展,远程监控也将成为砂石选粉机的重要功能。
企业管理人员可以通过电脑或移动终端查看设备运行情况。
远程管理功能包括:
查看生产数据;
查询设备状态;
接收故障提醒;
调整运行参数。
即使设备不在现场,也能够实现有效管理,提高生产管理效率。
三、智能化砂石选粉机带来的优势有哪些?
智能技术应用后,砂石选粉机能够带来多方面提升。
1. 提高产品质量稳定性
自动控制系统能够实时调整分级参数,使成品砂细度更加稳定,减少批次差异。
2. 降低人工操作成本
智能化设备减少人工频繁调整,提高生产自动化程度。
3. 降低设备故障率
通过实时监测和故障预警,可以提前发现问题,减少停机时间。
4. 提升生产效率
设备运行参数自动优化,可以使选粉机始终保持较佳工作状态,提高整体产能。
四、未来砂石选粉机的发展方向
未来,砂石选粉机将不仅是一台简单的分级设备,而会成为集机械制造、自动控制、数据分析于一体的智能化生产装备。
未来发展方向主要包括:
AI智能优化运行参数;
自动识别物料变化;
无人化生产管理;
远程智能运维;
节能环保技术融合。
随着智能制造不断推进,砂石选粉机厂家将通过技术创新,提高设备性能,帮助砂石企业实现更加绿色、智能的生产模式。
总结
砂石选粉机未来将朝着节能、大型化、环保化和智能化方向发展。其中,智能传感、自动控制、数据分析、远程监控等技术的应用,将进一步提升设备运行效率和管理水平。
对于砂石生产企业而言,选择具备智能化技术能力的砂石选粉机,不仅能够提高成品砂质量,还能够降低生产成本,实现更加稳定的现代化生产。
 地址:江苏省盐城市华邦东厦1501
 热线:0515-88318161 / 152-0510-8161
 邮箱:kezhehuanbao@163.com

【手机官方站】